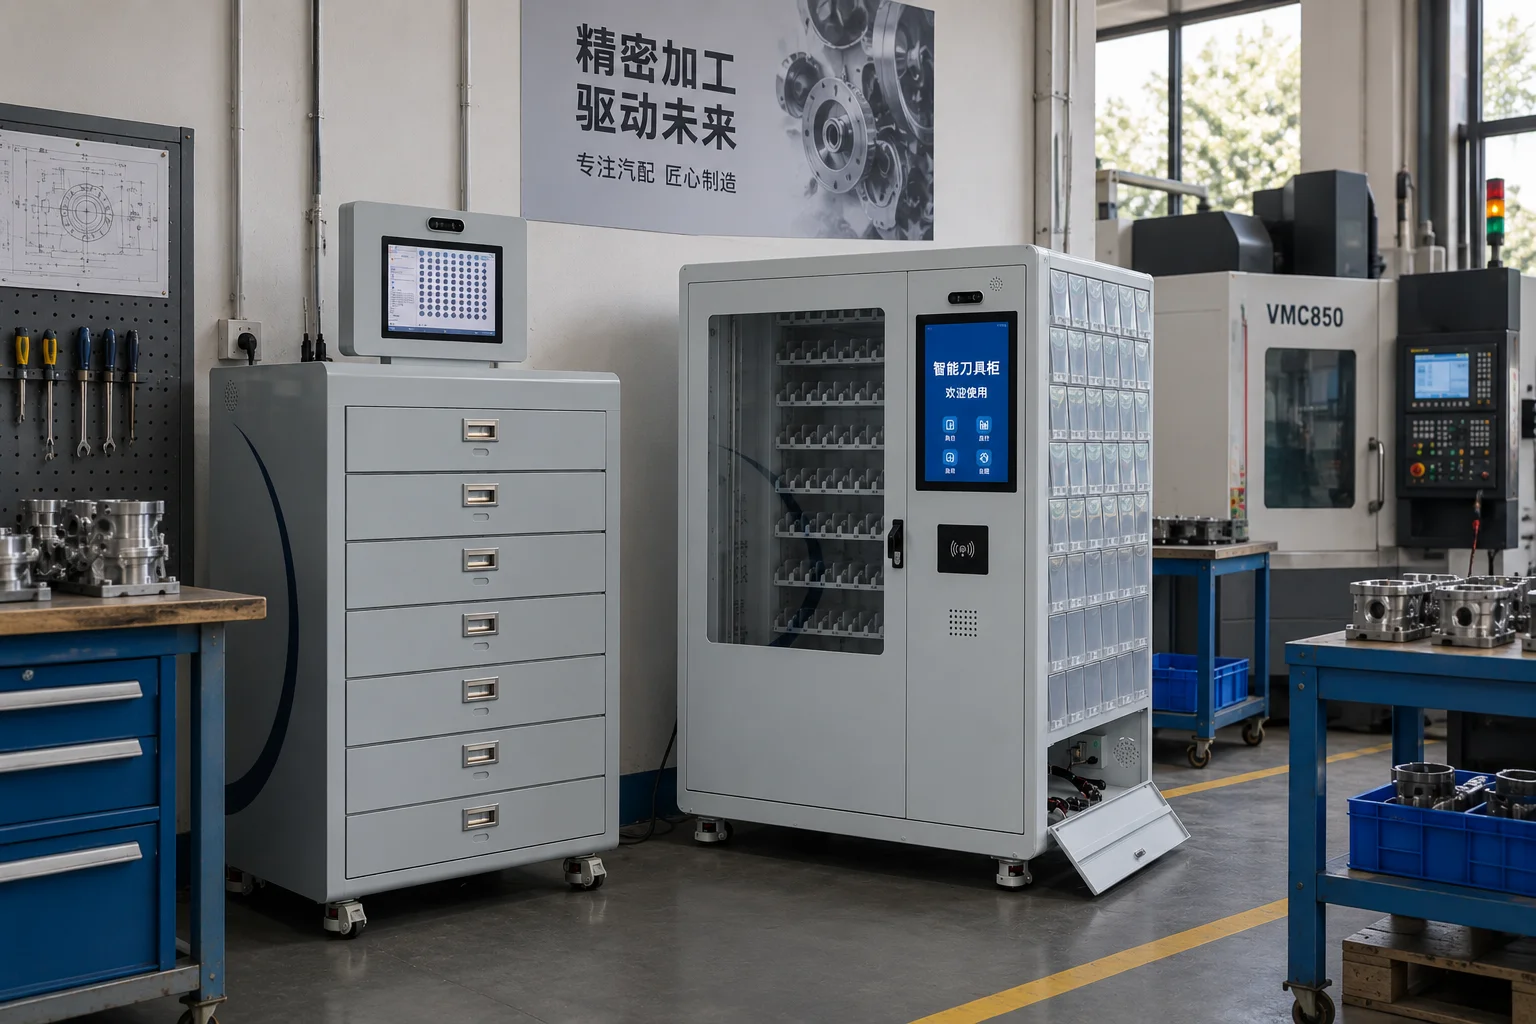
用于汽车 CNC 生产的就近工具存储,使经批准的刀具在加工单元附近可取用。补货流程必须使本地库存与生产需求保持一致。
在使用点定义可用性
全厂库存总数无法告诉操作员附近是否有所需的牌号或直径。在相关情况下,通过物料编号、几何形状、涂层和包装数量来识别生产关键工具。应由工艺负责人批准替代方案,而不是把互换性留给机柜操作员决定。
记录每件工具的存放位置和所服务的单元。CNC 切削刀具售货应用可支持关于生产附近受控取用的讨论,并使机柜布局与实际包装和取用频率相匹配。
制定可执行的补货规则
确定补货提前期内的预期需求,并增加适合生产风险的缓冲。计划性批次可能需要提前准备,而非仅依据平均用量设定单一的最低库存规则。
指定报警负责人、替补人员和响应时限。应包含夜间、周末和班次交接。低库存消息本身不会补充机柜;仓库仍需一套流程来准备、配送并确认补货。
保持移动可见
将主仓库的配送视为向产线侧库存的转移。单独记录工厂定义的发放事件,使物料不会被重复计为消耗。当包装单位或无法解释的领用导致余额不可靠时,请使用汽车零部件库存对账指南。
工牌访问可识别领取工具的员工。单个可复用资产追踪需要其自身的识别方法,在适用时可将 RFID 作为可选方案。两种识别方式均无法衡量刀具实际加工零件的时长。
为中断做好准备
在正常生产期间测试发放失败、缺货和网络中断。定义授权操作员如何获取替换件,以及异常移动后续如何记录。将工艺批准和工具状态检查保留在正常的制造流程中。
当某一单元同时需要消耗品和可归还设备时,一套模块化工业售货系统可将发放与隔间存储结合在一起。请确认受支持的模块和运行限制,而不仅按总槽位数来定尺寸。
衡量供应流程
对单个加工区域进行试点,建立其取用时间、与工具相关的等待、紧急采购和库存差异的基准。在扩展前,与生产部门和仓储部门共同审查异常情况。
联系 WSToolCabinet并提供切削刀具清单、包装尺寸、班次安排和补货责任。这些细节比泛泛地请求一台智能机柜更能提供有用的设计起点。