你的汽车机加工厂里,刀片都去哪了
刀片货架几乎空了,又一份采购申请到了,却没人能说清上一批货被哪些工序用了。这是汽车机加工厂里常见的物料控制难题。采购记录显示进了什么货;却不会自动显示是谁领的、去了哪里、有没有被用掉。
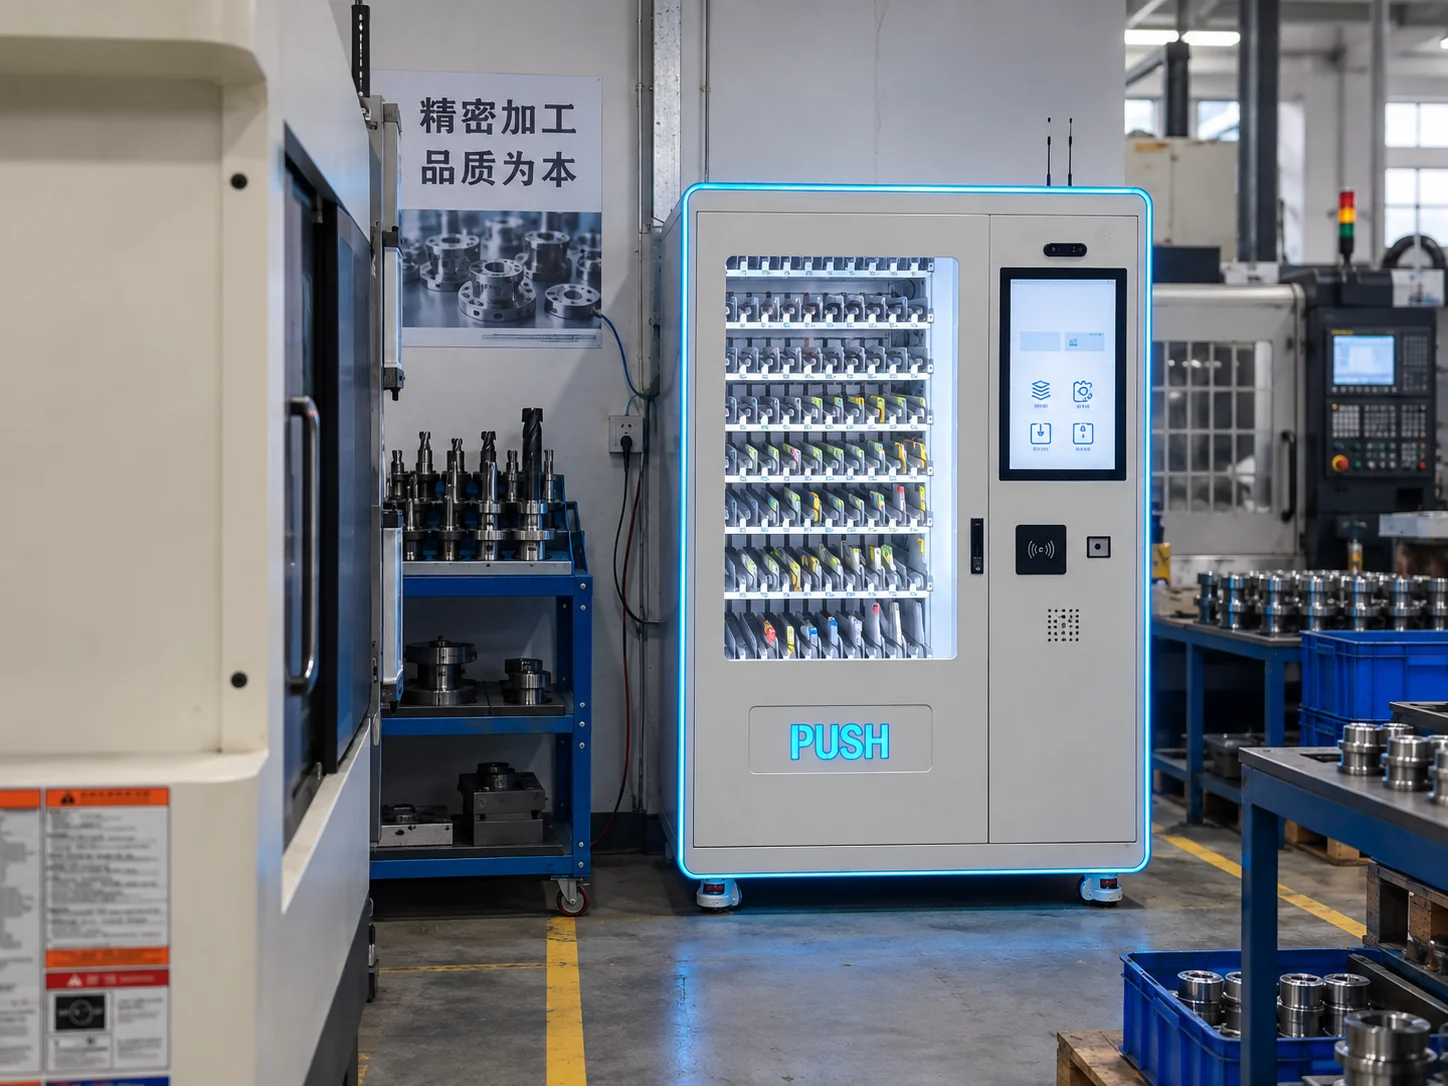
区分真实消耗与无法解释的移动
切削刀具采购量的上升并不能证明浪费或滥用。可能是产量增加了;也可能是新零件需要不同的刀具;材料硬度、切削参数或过早破损都可能改变消耗量。与此同时,为将来工序领出的刀具可能还放在抽屉里等着。
将领用、经批准的退回、损坏库存和库存调整分别记录。把异常领用模式视为调查流程的理由,而非针对某位员工的证据。刀具领用记录标识的是一笔交易;它并不衡量切削时间、剩余刀具寿命或所生产零件的数量。
明确发放单位
一盒刀片与单枚刀片是不同的库存单位。如果柜体发放了一盒含十枚刀片的盒子,却只记录一枚刀片,库存与成本都会失真。应确定每种物料是按件、按包还是其他单位发放,并一致地映射采购、存储和发放单位。
单件发放也需要物理定义。一次发放一包并不等同于一次发放一枚散装刀片。用拟用的发放机构测试真实的盒子尺寸、重量和表面处理。体积小、价值高的物料可能需要与钻头包、手套或笨重刀具附件不同的仓位布置。
收集足以解释领用的信息
有用的领用记录通常包含员工标识、物料编号、数量、时间和柜体位置。当成本中心、加工单元或工序编号这些信息能支撑真实的管理决策时,再加入它们。让操作工的工作流足够简短,以便在忙碌班次中也能正确使用。
例如,如果两个加工单元领用了差异很大的同一刀片数量,先检查它们的零件组合、产量和刀具规格是否可比。记录有助于找出该追问的问题,但仅凭它不能断定某个单元效率更低。
为易耗品与可重复使用刀具采用不同工作流
硬质合金刀片和磨损的钻头,管理方式不同于可重复使用的量具、夹具或刀柄。易耗品需要明确的发放数量和补货规则;可重复使用的物料需要借用者身份、归还状态和一套将可用库存与待检、待修或待校准物料区分开的方法。
将Qtech 刀具柜产品系列中可用的柜型与你的实际物料做对比。混合型车间可以组合发放通道、抽屉和储物柜,而不是把所有物料都塞进同一种存储方式。金属加工物料供应方案还能覆盖机加工与维护作业周边使用的磨料、紧固件和劳保用品(PPE)。
用生产团队可用的方法计量成本
从库存对账入手:期初数量 + 补货 + 经批准的退回 − 领用 − 已记录的调整,应当能解释期末数量。将该预期结存与实物盘点做对比。反复出现的差异可能暴露单位错误、未记录的补充、发放失败或物料归属错误。
在成本分析中,用一致的物料成本和工序分配,将所记录的净刀具领用量与某段时期的产量做对比。如果你还未对未使用的线边库存与实际消耗做对账,可称之为"已发放刀具成本指标"。要准确计算单件合格品的刀具成本,产量计数、废品处理和消耗口径也必须一致。
有用的指标包括库存差异率、紧急补货次数、找刀耗时和滞销库存价值。若工人无法取得所需刀具,较低的领用次数并不自动等于改善。
从反复引发疑问的物料入手
挑选那些产生最多库存查询、紧急订单或无法解释调整的刀片牌号和铣刀。清理它们的主数据、测试发放并指定补货责任人。在扩展物料清单前,与生产部门和采购部门一起复盘结果。
如需探讨合适的方案,请将你的物料清单与包装尺寸发送给 Qtech。请说明易耗品与可退刀具的区别、发放单位以及团队所需的报表。这些信息能让刀具柜评估比单纯对比容量更有价值。